Os problemas mais comuns na secagem por spray dryer são pó com umidade fora do especificado, parede da câmara molhada, produto colado ou incrustado, pó fino demais com perda no ciclone, bico entupindo e pó que empedra depois de embalado. Quase todos nascem em três pontos: a temperatura do ar (entrada e saída), a atomização, que define o tamanho da gota, e a concentração da alimentação. Abaixo, cada sintoma com a causa provável, como confirmar e como corrigir.
Como a secagem por spray dryer funciona, em uma frase
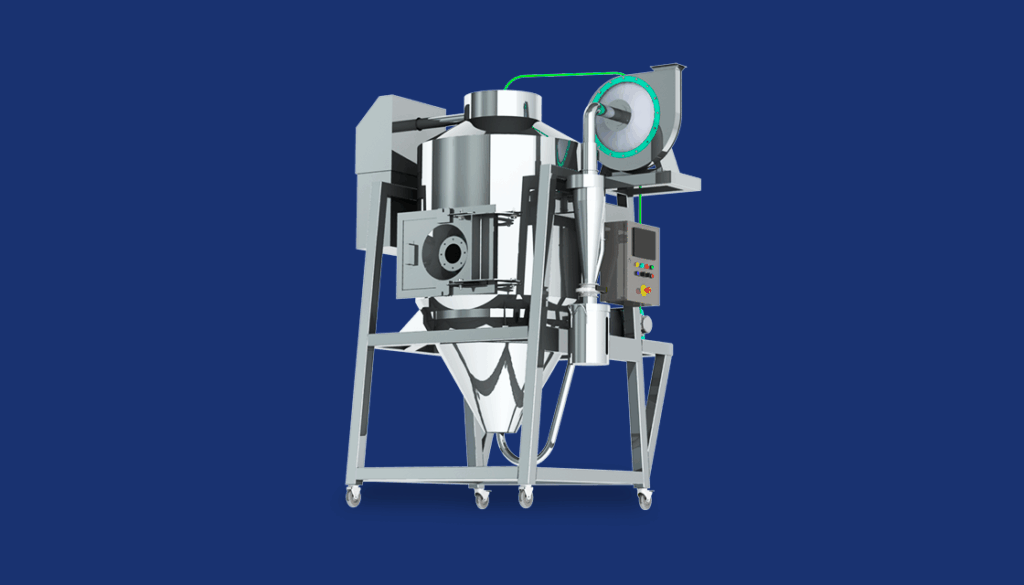
O líquido é atomizado em gotas dentro da câmara, o ar quente evapora a água em poucos segundos e o pó é separado do ar no ciclone e no filtro. A temperatura do ar na saída da câmara é o principal indicador da umidade final do pó: é o primeiro número a olhar quando a secagem sai do padrão. Para entender o processo completo, veja o guia de secagem por atomização.
Resumo: sintoma, causa provável e primeira correção
| Sintoma | Causa mais provável | Primeira correção |
|---|---|---|
| Pó úmido | Temperatura de saída baixa ou alimentação acima da capacidade evaporativa | Reduzir a vazão de alimentação até recuperar a temperatura de saída |
| Pó escuro, com cheiro ou sabor alterado | Temperatura de saída alta demais para o produto | Baixar a temperatura de entrada ou subir a vazão |
| Parede da câmara molhada | Gota grande ou jato aberto demais para o diâmetro da câmara | Fechar o ângulo do jato e revisar a pressão de atomização |
| Produto colado e incrustação | Produto pegajoso secando acima do ponto em que amolece | Ajustar as temperaturas ao produto, definidas em teste |
| Pó fino demais e perda no filtro | Atomização fina demais ou alimentação muito diluída | Ajustar a atomização e concentrar a alimentação |
| Bico entupindo | Sólidos em suspensão ou viscosidade alta | Filtro na linha de alimentação e bico adequado ao produto |
| Pó empedrando na embalagem | Umidade residual alta ou pó embalado quente | Resfriar o pó antes de embalar |
1. Pó com umidade acima do especificado
Causas prováveis: temperatura do ar na saída abaixo da de projeto; vazão de alimentação maior do que a capacidade evaporativa do secador; gota grande demais para o tempo de permanência na câmara; ar de entrada muito úmido em dias de alta umidade ambiente.
Como confirmar: compare a temperatura de saída e a vazão de alimentação com os valores de projeto. Se a umidade sobe quando a alimentação aumenta, o secador está trabalhando acima da capacidade.
Como corrigir: reduza a vazão ou suba a temperatura de entrada até recuperar a temperatura de saída; ajuste a atomização para gotas menores; e, se o líquido entra muito diluído, concentre antes num evaporador, onde retirar água custa menos energia do que no spray dryer.
2. Pó seco demais, escuro ou com sabor alterado
Causa provável: temperatura de saída alta para o produto. Em produtos sensíveis ao calor, como proteínas, aromas e extratos, o excesso de temperatura aparece como cor mais escura, perda de aroma ou baixa solubilidade.
Como corrigir: baixe a temperatura de entrada ou aumente a vazão de alimentação até a umidade voltar à especificação com a menor temperatura de saída possível. O ponto ótimo de cada produto sai de teste, não de tabela.
3. Parede da câmara molhada
Causas prováveis: gotas grandes que atingem a parede antes de secar; ângulo de jato aberto demais para o diâmetro da câmara; pressão de atomização baixa; bico desgastado ou parcialmente entupido, que deforma o cone de pulverização.
Como corrigir: feche o ângulo do jato, ajuste a pressão de atomização, revise o estado do bico e, se for preciso, reduza a vazão. Parede molhada que se repete depois desses ajustes costuma indicar câmara pequena para o tamanho de gota do produto, ou seja, problema de projeto.
4. Produto colado na câmara e incrustações
Causa provável: produtos ricos em açúcares ou ácidos orgânicos, como mel, sucos e extratos vegetais, amolecem e ficam pegajosos acima de certa temperatura. Se a partícula chega à parede nesse estado, ela gruda e forma incrustação. Pontos frios com condensação e limpeza deficiente pioram o quadro.
Como corrigir: ajuste as temperaturas de entrada e saída ao comportamento do produto, elimine pontos de condensação e mantenha a rotina de limpeza CIP. Em produtos pegajosos, a configuração do secador precisa ser definida em teste com a amostra real. A Globe usa o Sistema Globe Anti-Aderência nesses casos.
5. Pó fino demais e perda no ciclone ou no filtro
Causas prováveis: atomização fina demais para o produto; alimentação com teor de sólidos baixo, que gera partícula pequena e oca; ciclone trabalhando fora da faixa de projeto; entrada de ar falso pela válvula rotativa de descarga, que arrasta pó para o filtro.
Como corrigir: ajuste a atomização para gotas maiores, concentre a alimentação, verifique a vedação da válvula rotativa e confirme se o filtro de mangas depois do ciclone recupera o pó que escapa.
6. Bico entupindo durante a campanha
Causas prováveis: sólidos em suspensão, fibras ou grumos na alimentação; viscosidade alta; ausência de filtro na linha.
Como corrigir: instale filtro na linha de alimentação, controle a temperatura do líquido para reduzir a viscosidade e use um bico adequado ao produto. O Bico Globe de Duplo Fluido, desenvolvido no laboratório da própria fábrica, trabalha onde o bico de catálogo trava: produto viscoso, com sólidos em suspensão e tendência a incrustação.
7. Pó que empedra depois de embalado
Causas prováveis: umidade residual acima do especificado; pó embalado ainda quente; produto higroscópico exposto à umidade do ambiente.
Como corrigir: resfrie o pó antes de embalar, por exemplo no transporte pneumático com ar frio e seco; use embalagem com barreira à umidade e controle a umidade da sala de envase.
Quando o problema é de projeto, e não de operação
Se os sintomas voltam mesmo com os ajustes de operação, a causa costuma estar no dimensionamento: capacidade evaporativa abaixo da necessária, câmara pequena para o tamanho de gota ou atomizador errado para o produto. Esses erros não se corrigem no painel. A forma de evitá-los é testar a amostra real antes de projetar. A Globe Systems faz esse teste sem custo na planta piloto da própria fábrica, em Pindamonhangaba/SP, e usa o resultado para dimensionar o spray dryer industrial.
Solicitar orçamento de Spray Dryer
Perguntas frequentes
Por que o pó empedra depois da secagem?
Umidade final acima do ideal, temperatura de saída mal ajustada ou produto higroscópico sem o cuidado certo na embalagem e no resfriamento.
Por que o produto gruda na câmara do spray dryer?
Produtos pegajosos, como mel e extratos vegetais, aderem quando a temperatura e a atomização não estão ajustadas ao produto. A Globe usa o Sistema Globe Anti-Aderência para esses casos.
Como evitar problemas de secagem antes de comprar o equipamento?
Com teste da amostra real. A Globe Systems seca o seu produto sem custo na planta piloto e define os parâmetros antes do projeto.
Qual temperatura controla a umidade final do pó?
A temperatura do ar na saída da câmara. Com ela mais alta, o pó sai mais seco; mais baixa, mais úmido. O valor certo depende do produto e é definido em teste, porque temperatura em excesso degrada produtos sensíveis.
Por que aparece muito pó fino no filtro de mangas?
Atomização fina demais, alimentação muito diluída ou entrada de ar falso pela válvula rotativa do ciclone. O ajuste começa pela atomização e pela concentração da alimentação.
Teste o seu produto antes de investir
A Globe Systems projeta e fabrica spray dryers industriais em aço inox e testa a sua amostra sem custo na planta piloto, em Pindamonhangaba/SP. No projeto Bauminas, o spray dryer evapora cerca de 2.700 kg de água por hora. Veja outros projetos de referência.